- 天津福曼特智能科技有限公司首页> 福曼特产品 > 机加工 > 刀具 > 铰刀
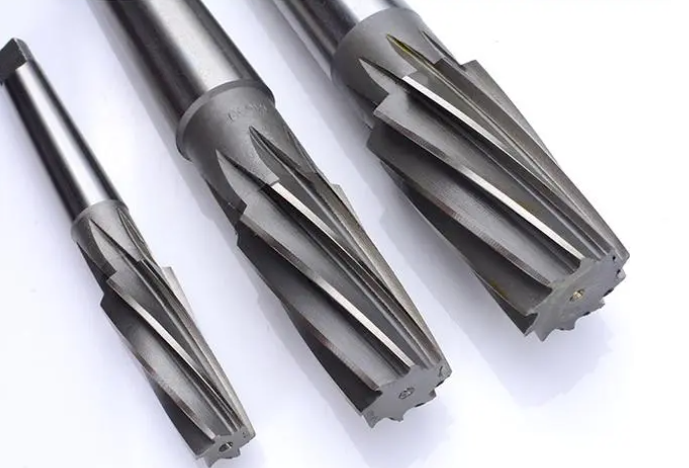
铰刀
品牌名称:
国产
国产
5.0
产品说明:
更多 >
型号:
复制
已复制
重新选型
单价(未税):
总价(未税):
总价(含税):
商品名称:
铰刀
规格型号:
单位:
单价:
商品描述:
铰刀,你可以放大钻孔等,或缩小形状的[工具]。有粗加工、精加工根据不同的应用,是一种螺旋形,如钻头的刀片的直线形状。虽然适合在广泛的范围内的孔的大小,孔也可以是圆锥形。按不同的用途铰刀可分许多种,因此关于铰刀的标准也比较多,我们较常用的一些标准有GB/T1131手用铰刀,GB/T1132直柄机用铰刀,GB/T1139直柄莫氏圆锥铰刀等等。铰刀按使用方式分为手用铰刀和机用铰刀;按铰孔形状分为圆柱铰刀和圆锥铰刀,(标准锥铰刀有1:50锥度销子铰刀和莫氏锥度铰刀两种类型).铰刀的容屑槽方向,有直槽和螺旋槽.常用的材质为高速钢.硬质合金镶片. 手用铰刀一般材质为合金工具钢(9SiCr),机用铰刀材料为高速钢(HSS),机用铰刀分为直柄机用铰刀和锥柄机用铰刀 铰刀精度有D4,H7,H8,H9等精度等级。 按铰孔的形状分圆柱形、圆锥形和阶梯形3种; 安装夹方法分带柄式和套装式两种; 按齿槽的形状分直槽和螺旋槽两种; 一.手工铰孔一般注意事项: 1.工件要夹正. 2.铰削过程中,两手用力要平衡. 3.铰刀退出时,不能反转,因铰刀有后角,铰刀反转会使切屑塞在铰刀刀齿后面和孔壁之间,将孔壁划伤;同时,铰刀易磨损. 4.铰刀使用完毕,要清擦干净,涂上机油,装盒以免碰伤刃口. 二.机铰时注意铰削速度和走刀量(查金属切削手册) 三.铰削中,必须采用合理的冷却润滑液. 手用的导锥锥度较小,前角、后角较小,刃口较锋利,一般刃带较窄,或导锥处干脆没有。
购买件数:
-
+
起订量:1个,加量幅度:1个
加入购物车
立即订购